

 中文简体
家畜および家禽ペレットミルアンカーリングダイ
Cat:ペレットミルアンカーリアステンレスダイス
リングダイは主に、家禽、豚、牛、その他の動物を含む家畜用の飼料ペレットの製造に使用されます。リングダイは、飼料の栄養価と動物の消費にとって重要な、一貫したサイズと形状のペレットを生産する必要があります。 家畜および家禽の飼料生産に使用されるアンカーペレットリングダイは、ペレットミルの重要...
See Details
アクア飼料ペレットミルのスクリュータイプのリングダイのサプライヤーを最終候補に挙げている場合、最初のフィルターは非常に簡単です。プレスにボルトで固定するダイを実際に製造できるのは誰かということです。次に硬いフィルターが登場します。誰が穴のパターン、テーパー、ネジの円を最初の注文と同じ公差に 2 番目の注文でも保持できるでしょうか?
当社は 1996 年以来、漓陽でリング ダイとプレス ローラーを製造してきました。その後の内容のほとんどは、発注が完了した後も長い間決断を迫られるメンテナンス エンジニアや生産管理者との会話から生まれました。ここにあるのはセールストークではありません。これは、金型が生産に入る前にバイヤーと確認するチェックリストにすぎません。
ネジの種類は、ダイリングがダイホルダーに固定される方法を示します。ネジの輪がダイをホルダー面に引き下げます。ペレット化の形状ではなく、その取り付けの詳細によって、ダイがまっすぐに固定され、正確に動作するかどうかが決まります。
購入者はよくそれを比較します。 アクアフィード用アンカーバージョン 、私たちも作っています。どちらも同じ働きをするステンレス鋼の金型です。違いはリングの締め付け方法にあります。重要なのは、印刷機がどの印刷機向けに作られたかであるため、抽象的にはどちらのパターンも優れているというわけではありません。
スクリュータイプのダイでは、次の 4 つの寸法がフィッティングを決定します。
これらのいずれかを間違えると、ダイスは平らに位置しません。これは、面全体の不均一な摩耗、電流計の測定値の変動、予想を大幅に下回るダイ寿命としてすぐに現れます。
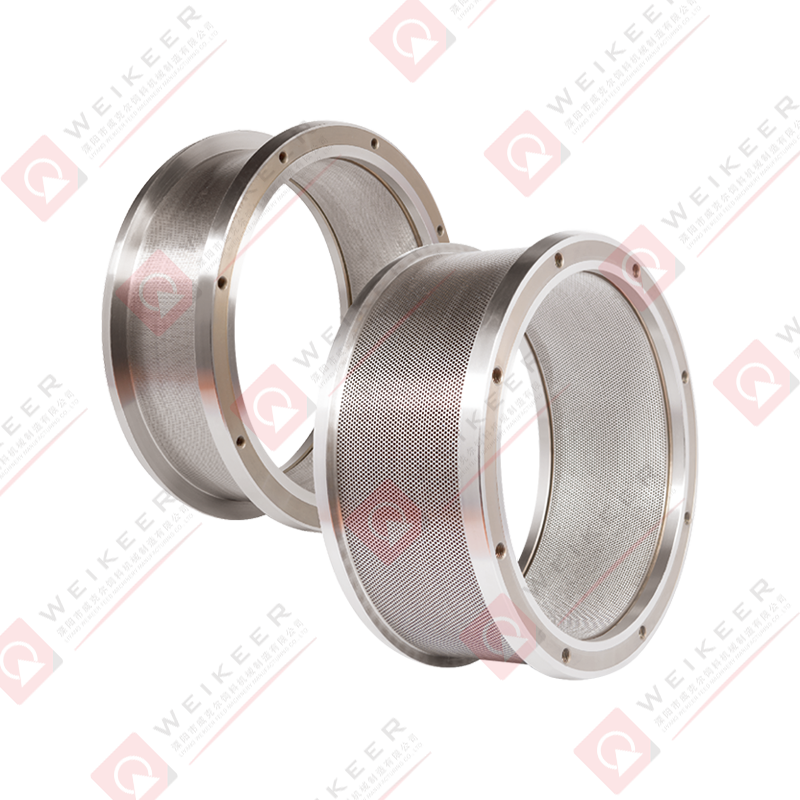 アクアフィード スクリュー式リングダイス 高圧縮かつ高密度のペレット用に設計された、アクアフィードペレット化用のカスタムリングダイ。リストされている Famsun、CPM、および TAIWAN CPP モデルと互換性があります。 製品を見る→
標準的な家禽の飼料と比較して、アクアフィードダイは通常、より小さな穴、より高い圧縮率、より高密度のペレットを実行します。飼料自体は細かく粉砕されており、多くの場合タンパク質と脂肪が多く、途中で溶けるのではなく、食べられるまで十分に長く水中に生き残る必要があります。水の安定性は主に、マッシュがどのように調整されるか、そしてダイがどれだけ激しく加工されるかによって決まります。
穴が小さいと、開口面積が少なくなります。同じトン数でもはるかに多くの制限を通過する必要があるため、金型にはより多くの荷重がかかり、加工面でより多くの熱が発生します。また、細かく脂肪の多いマッシュは、粗い家禽マッシュよりも入口のザグリを自由に流れません。
そのため、サプライヤーの仕事は単にまっすぐな穴を開けることではありません。これは、各穴のテーパー、入口ザグリ、仕上げを最初の列から最後の列まで、またあるダイから次のダイまで一貫性を保つためです。 10% の穴が詰まったダイでは、残りの 90% がどれほど優れていても、スループットが制限されます。
ほとんどの引用は紙の上では同じように見えます。違いは、サプライヤーが書面に記載する詳細にあります。
 ステンレス製スクリュー式ペレットミルリングダイス X46Cr13 ステンレス鋼リング ダイスは、家畜、水産生物、バイオマス飼料全体での耐摩耗性と耐腐食性を高めるために熱処理されています。 Liyang Weikeer によって卸売製品として提供されます。 製品を見る→
どのステンレスグレードが使用されているか、リングがどのように硬化されているかを尋ねてください。周囲の硬度の一貫性は見出しの数値と同じくらい重要です。片面が柔らかいダイは磨耗して楕円形になり、さまざまな品質のペレットを投げ始めます。当社独自のワークショップでは、CNC HTT KH-4-100 リングダイ装置で金型が機械加工され、HZQL 炉で熱処理されており、各バッチで記録された硬度範囲を喜んで共有します。
圧縮率は、有効穴長さを穴直径で割ったものです。マッシュがどれだけの抵抗を受けるかを制御し、したがってペレットの密度と耐久性を制御します。優れたサプライヤーは、現在実行している比率に適合し、食事やペレットのサイズが変更された場合に別の比率が必要になる場合にアドバイスをくれます。サプライヤーが見積もっている比率を説明できない場合、それは通常、その数値がプロセスからではなくカタログから得られたものであることを示しています。
金型に同梱されている外径、内径、加工幅、穴数、ネジ円、硬度などの検査記録をご請求ください。次に、リピート注文で何が起こるかを尋ねます。バッチ間の一貫性がメーカーとトレーダーを分けるものであり、印刷用にファイルに保存される図面参照を依頼する価値があります。
アクア送りねじ式金型の生産に入る前に、バイヤーに確認する事項です。現在のダイの図面、または交換するダイの寸法を持参すると、そのほとんどが 1 回の交換で解決されます。
| 仕様のポイント | なぜそれが重要なのか | 確認すべきこと |
|---|---|---|
| 穴径と公差 | ペレットのサイズとダイ全体の圧力損失を設定します | 公称直径と許容範囲を加えた値、仕上げ後に測定 |
| 有効穴長と圧縮率 | ペレットの密度と水の安定性を向上させます | 現在のダイまたは新しいダイに合わせた比率 |
| 入口ザグリとテーパ | マッシュが穴に入るのを助け、ブロックを軽減します | 深さと角度、そして顔全体の均一性 |
| ステンレスのグレードと硬さ | 研磨剤アクアマッシュの摩耗寿命を決定します | グレード、熱処理ルート、硬度範囲 |
| ネジ穴の配置 | 金型がボルトで固定されているかどうかを決定します | 穴数、ピッチ円直径、ねじ山およびザグリ穴 |
| 外径、内径、幅 | ダイシート上でのフィッティングと適切な接触 | 実測図面、またはトレーサブルなプレスモデルリファレンス |
これらの選択がスループットとペレットの品質にどのように影響するかについては、「ノート」で詳しく説明します。 ペレット化プロセスを最適化するためのスクリュー型ダイの設計 .
新しいダイと磨耗したローラーの組み合わせが、最初の週の期待外れの一般的な理由です。ローラーはダイの面に一致する必要があり、ギャップは両側で正しく設定されている必要があります。そうしないと、ダイが不均一に摩耗し、均一な動作パターンに落ち着かなくなります。
ローラーは通常、材質と表面形状によって選択されます。合金鋼 20CrMnTi は、丈夫な表面硬化処理を施した作業面を提供します。軸受鋼 GCr15 は優れた耐摩耗性を備えています。ばね鋼 100Cr6 は、衝撃荷重が懸念される用途に適しています。閉じた波形やディンプルのある湾曲した波形、斜めの溝、開口端または閉じた端のパターンなどの表面形状はすべて、ローラーがマッシュをどのようにグリップし、ダイ全体にマッシュを供給するかを変更します。
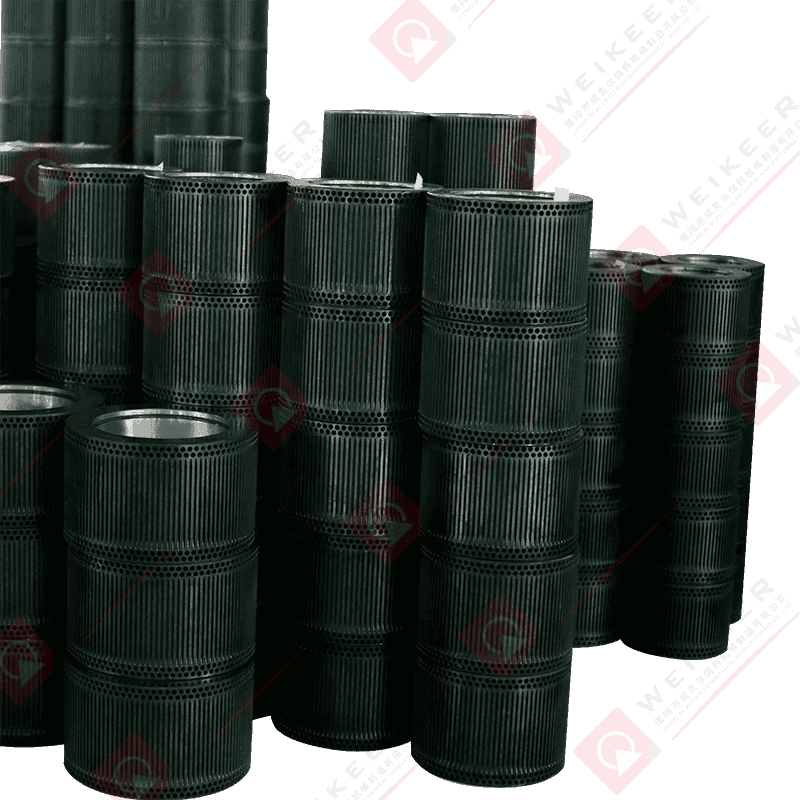 20CrMnTiクローズド波形ペレットプレスローラー カスタマイズ可能な 20CrMnTi 合金鋼プレス ローラーは、閉じた波形とディンプルのある表面を備えており、騒音と振動を軽減し、バルク ハンドリングでの材料の移動をサポートします。 製品を見る→
ダイを注文するときは、同じサプライヤーにローラーの状態を確認するよう依頼する価値があります。通常、両方を一緒に交換する方が、新品のダイを摩耗したローラーのペアに交換するよりもコストが安くなります。
正確な入力は正確な金型を意味します。実際に、最も早く対応できる問い合わせには次のようなものがあります。
図面が入手できない場合は、通常、いくつかの重要な寸法を含むダイシートとホルダーの写真でパターンを確認するのに十分です。
いいえ。2 つの取り付けパターンに互換性はありません。クランプ方法とシート形状が異なるため、金型はプレス上のホルダーに適合する必要があります。
単一の数字はありません。穴のサイズ、脂肪の含有量、コンディショナーの設定、ローラーの状態、ギャップの設定方法などすべてが数値に大きく影響します。プロセスについて質問せずに固定トン数を見積もるサプライヤーは、推測していると考えられます。
はい。ダイ、プレス ローラー、および関連する摩耗部品は、適合するセットとして供給できます。通常、これが加工面の一貫性を維持する最も簡単な方法です。
から選択する アクアフィードペレットミル スクリュー式リングダイス サプライヤーが最終的に重視するのは、取り付けの精度、誠実な仕様、再現性です。プレスの詳細または図面をお送りいただければ、見積りを提出する前にネジの円、穴の形状、圧縮比を確認し、別のパターンや比の方がプロセスに適しているかどうかを明確にお伝えします。
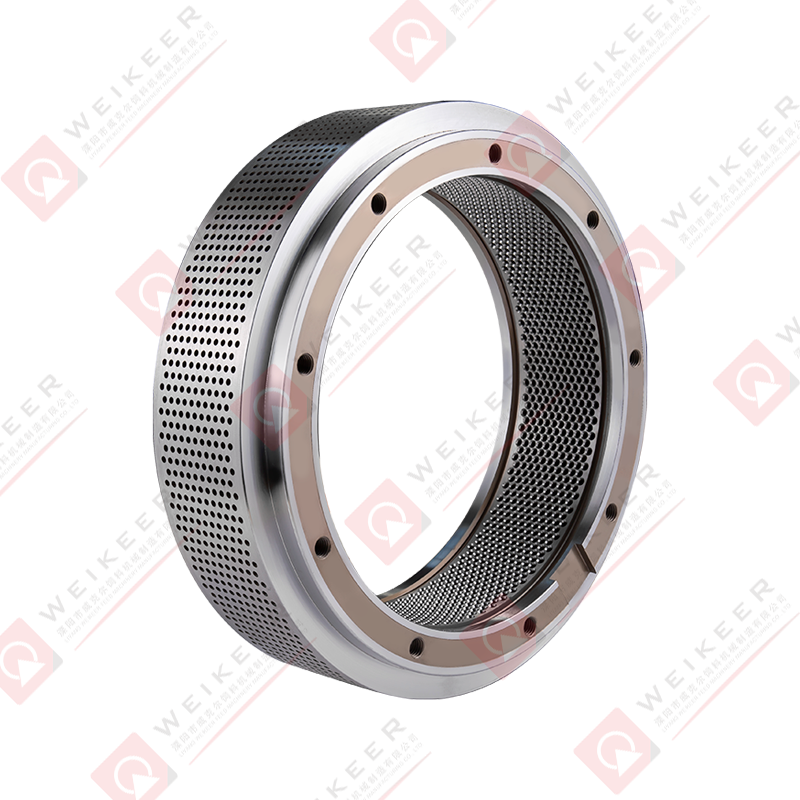
リングダイは主に、家禽、豚、牛、その他の動物を含む家畜用の飼料ペレットの製造に使用されます。リングダイは、飼料の栄養価と動物の消費にとって重要な、一貫したサイズと形状のペレットを生産する必要があります。 家畜および家禽の飼料生産に使用されるアンカーペレットリングダイは、ペレットミルの重要...
See Details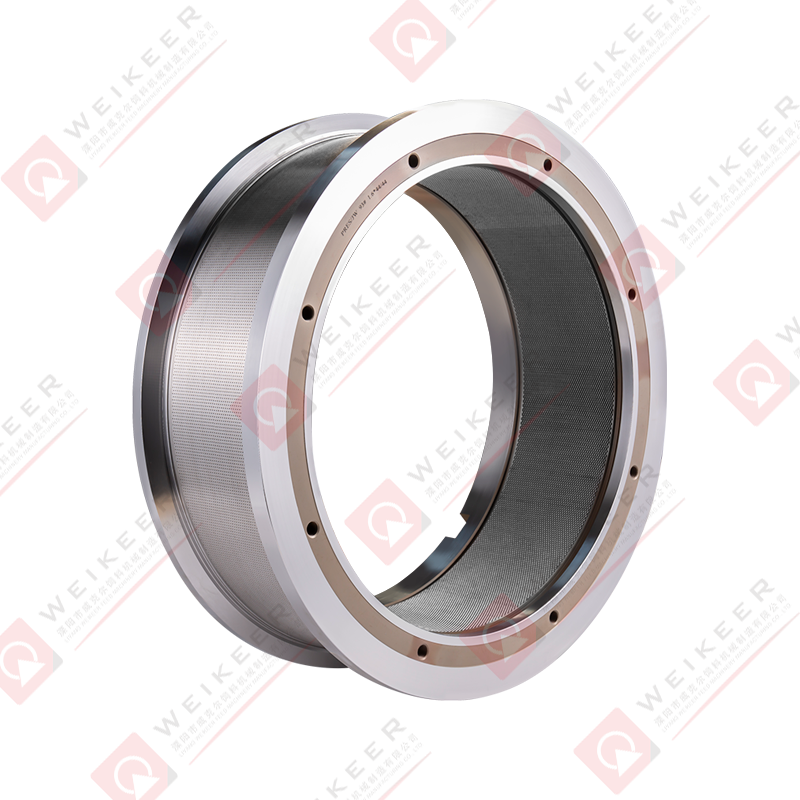
リングダイは、魚、エビ、その他の海洋生物を含むさまざまな水生種の飼料ペレットを製造するためにペレットミルで使用されます。 Aquafeed リング ダイは、ペレット化プロセスによる継続的な摩耗に耐えられるように、高炭素、高クロム鋼 (X46Cr13) などの耐久性のある材料で作られている必要が...
See Details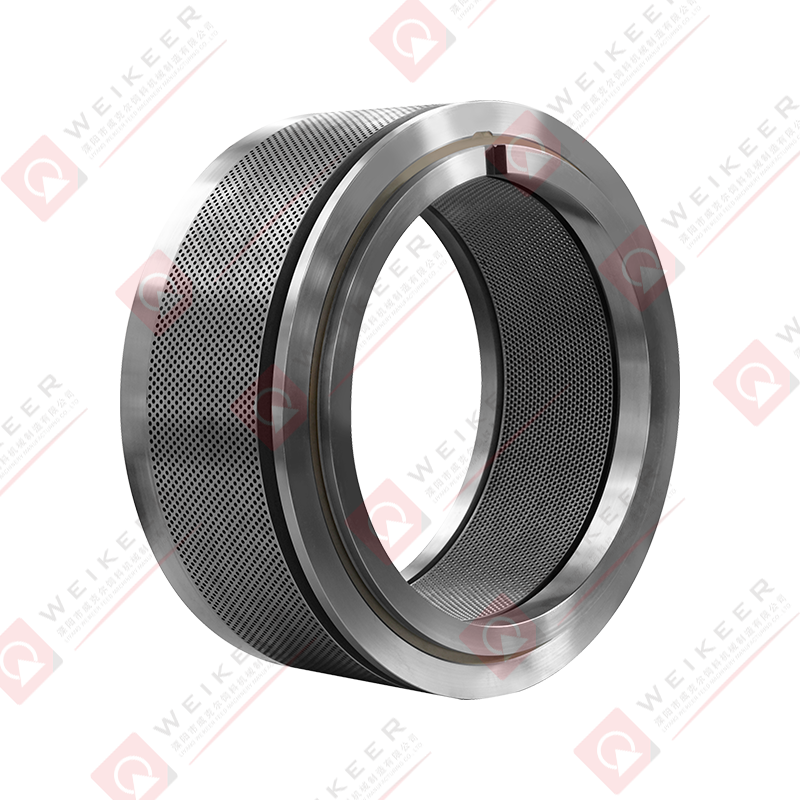
水産飼料生産用のスクリュータイプペレットリングダイは、さまざまな原材料を魚やエビなどの水生動物専用に設計された高品質のペレットに変換するために使用されるペレット化システムの重要なコンポーネントです。高圧縮向けに設計されたこのダイは、緻密で凝集性のあるペレットの形成を容易にします。これは、給餌お...
See Details
20CrMnTi 合金鋼は引張強度と靭性を備えているため、ローラーは過酷な用途に適しています。運転時の騒音や振動を最小限に抑える設計で、快適な作業環境に貢献します。閉じた波形とディンプルのデザインにより、材料のサポートと封じ込めが強化され、材料の安全な移動と取り扱いが保証されます。農業、木質バ...
See Details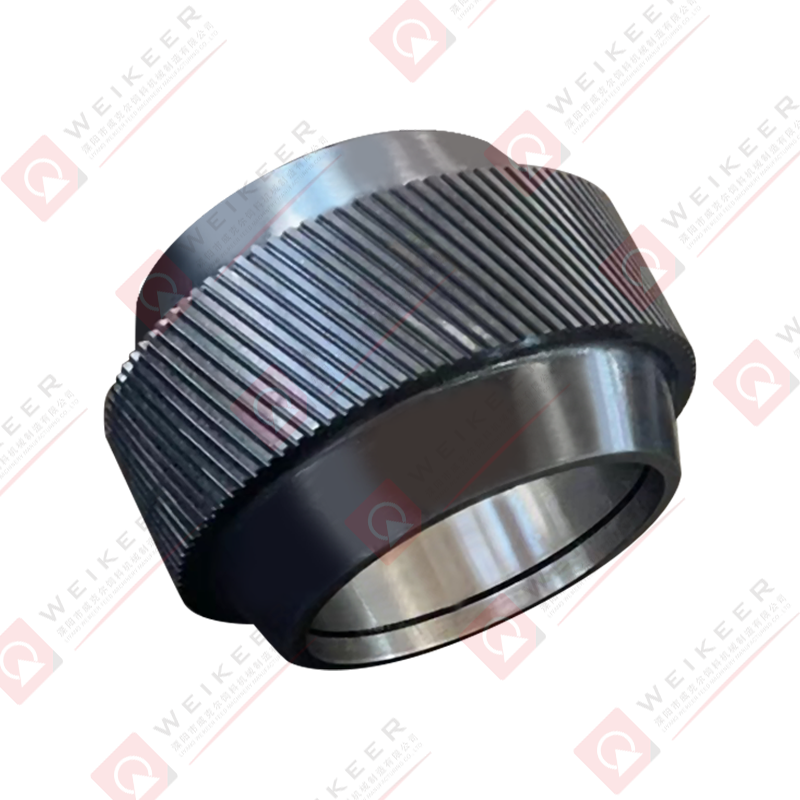
斜めの溝デザインを備えた 20CrMnTi ローラーは、高品質の 20CrMnTi 合金鋼から作られた特殊なコンポーネントです。このローラーは、耐久性とグリップが不可欠なマテリアルハンドリング用途でのパフォーマンスを向上させるように設計されています。ローラー表面の斜めの溝によりトラクションが大...
See Details
オープンエンドと波形デザインのベアリングスチールローラーは、高品質のベアリングスチールで作られた堅牢なコンポーネントで、資材運搬用途での耐久性とパフォーマンスを考慮して特別に設計されています。オープンエンド構造により組み立てとメンテナンスが容易になり、波形の表面によりグリップとトラクションが強...
See Details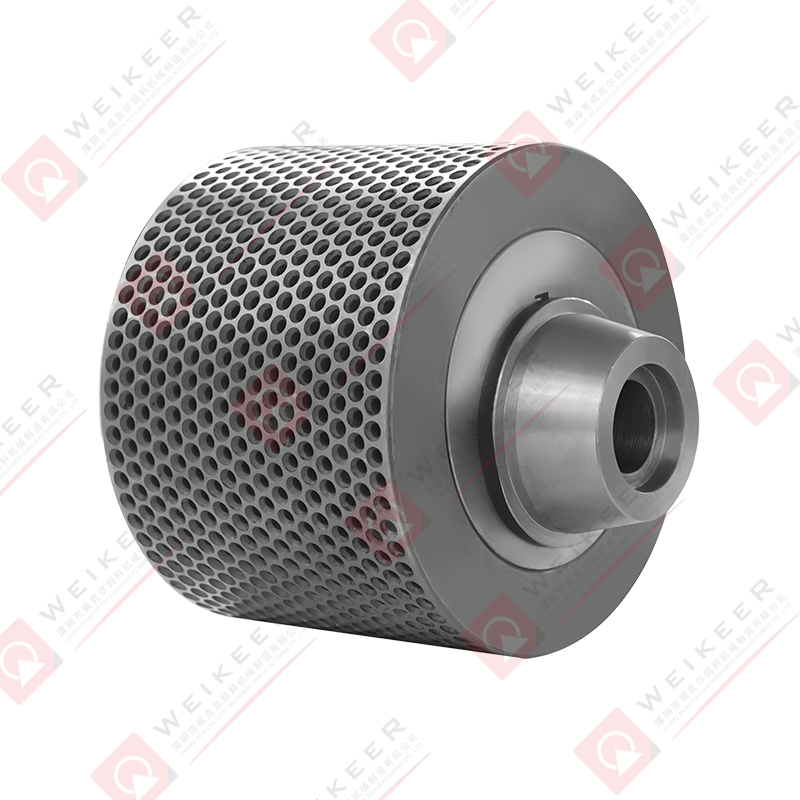
クローズドエンド構造により耐久性が向上し、材料の封じ込めが向上し、流出のリスクが軽減されます。堅牢な設計により摩耗が最小限に抑えられ、頻繁なメンテナンスや交換の必要性が軽減されます。梱包時の製品の輸送と位置合わせを容易にするための梱包システムに使用されます。負荷時の信頼性の高い性能が重要なさま...
See Details
閉じた波形とディンプルのデザインが特徴の 100Cr6 ローラーは、その並外れた硬度と耐摩耗性で知られるばね鋼から作られた高性能部品です。このローラーは、耐久性と材料の封じ込めを強化するクローズドエンド構造の利点と、トラクションとグリップを向上させるディンプル表面とを組み合わせています。多くの...
See Details
斜めの溝デザインを備えた 100Cr6 ローラーは、高品質のばね鋼から作られた特殊なコンポーネントです。 100Cr6 ローラーの堅牢な構造により、産業用機械の製造などの要求の厳しい環境において信頼性の高いパフォーマンスを維持しながら、重い負荷にも耐えることができます。この設計により、滑りが最...
See Details
高品質の 100Cr6 バネ鋼で作られており、優れた硬度と耐摩耗性を備えています。ユニークな曲面デザインによりグリップとトラクションが強化され、マテリアルハンドリングの効率が向上します。堅牢な構造により摩耗が最小限に抑えられ、メンテナンスの必要性が軽減され、耐用年数が延長されます。
See Details
Add: 中国江蘇省麗陽市大佛鎮新北工業団地中大理路12号。

Phone: +86-13901498718

Tel: +86-0519-87306996

Email: alicezy@wkejx.com