

 中文简体
家畜および家禽ペレットミルアンカーリングダイ
Cat:ペレットミルアンカーリアステンレスダイス
リングダイは主に、家禽、豚、牛、その他の動物を含む家畜用の飼料ペレットの製造に使用されます。リングダイは、飼料の栄養価と動物の消費にとって重要な、一貫したサイズと形状のペレットを生産する必要があります。 家畜および家禽の飼料生産に使用されるアンカーペレットリングダイは、ペレットミルの重要...
See Details
ペレットミルのローラーに亀裂や穴が開いたり、3 か月以内に摩耗したりした場合、ほとんどの生産監督者は部品を交換して動き続けます。以前のローラーがなぜこんなに早く故障したのかを立ち止まって尋ねる人はほとんどいません。飼料、バイオマス、肥料の生産において、ローラーの故障は通常、材料のグレードと表面形状に起因します。 100Cr6 斜め溝ペレット ローラーは、耐摩耗性と衝撃靱性のバランスが取れており、斜め溝レイアウトがフィードを積極的に捉えて滑りを軽減するため、よく選ばれます。
Liyang Weikeer Feed Machinery Manufacturing Co., Ltd. は、1996 年以来、ペレットミルのダイスとローラーを製造しています。同社の 100Cr6 斜め溝ペレット ローラーは、同社のばね鋼ローラー ラインの主要製品であり、ダイ表面全体に一貫した圧縮を必要とする生産者向けに設計されています。
100Cr6 は、摩耗部品や工具に一般的に使用される高炭素クロムばね鋼です。焼入れと低温焼き戻しの後、表面硬度は通常 HRC 58 ~ 62 に達しますが、コアは衝撃を吸収するのに十分な延性を保持します。この組み合わせは、ローラーがダイと繰り返し高圧接触するペレットミル内で非常に重要です。 20CrMnTi や GCr15 と比較して、100Cr6 は弾性限界が高く、疲労剥離に対する耐性が優れています。
斜めの溝パターンがさらに信頼性を高めます。溝が斜めに走っているため、材料はよりスムーズにローリングギャップに引き込まれます。単一の接触バンドを作成する横方向の波形とは異なり、斜めの溝は圧力をより広い範囲に分散します。多くの飼料工場は、この形状に切り替えた後、アンペア数が安定し、流量変動が少なくなったと報告しています。
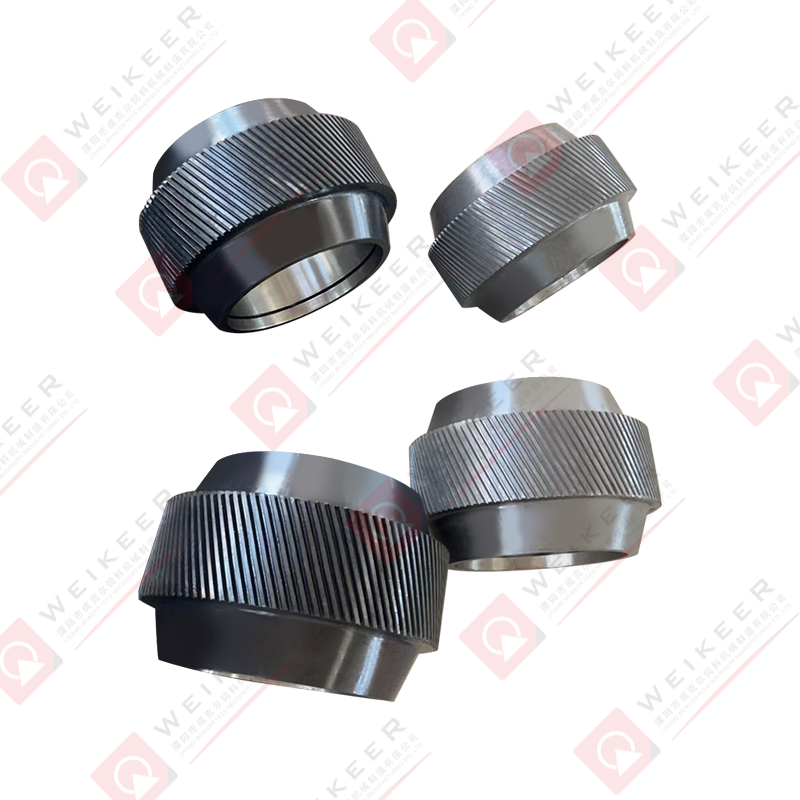 安定した材料の流れを実現する100Cr6斜め溝ペレットローラー この 100Cr6 スチール ローラーは、圧力を均一に分散し、流量の変動を低減する斜めの溝を備えています。これは、滑らかなローラーまたはディンプルローラーと比較して、高繊維または可変水分の操作に対して、より予測可能なオプションを提供します。 製品を見る→
このため、繊維の多い成分や変動する水分を扱う作業では、100Cr6 斜め溝ローラーが標準の滑らかなローラーやディンプル付きローラーよりも予測しやすいオプションになります。
斜めの溝により、材料がローラー表面に接触する方法が変わります。溝の角度によって、材料がニップ領域にどの程度の力で引き込まれるかが決まります。溝が軸方向に近づくと、材料は押しつぶされて平らになる傾向があります。円周方向に近づくと把握力の低下が早すぎます。適切に設計された斜めの角度により、材料がダイ穴に向かって安定した速度で供給され、粒子密度と表面の外観が向上します。
溝の深さも原材料に合わせて調整する必要があります。デンプンや微粒子を含むアクアフィードの場合は、適度な摩擦を伴う浅い溝が最適です。木や藁バイオマスペレットの場合、材料が繊維質で弾力があるため、斜めの溝が深くなり、飼料が安定します。これらのパラメータは普遍的なものではありません。工場は実際のフィードレシピに基づいて形状を推奨する必要があります。これについて詳しくは、次の記事をご覧ください。 プレスローラー設計の最適化 .
ローラーは独立したコンポーネントではありません。その性能はリングダイとの適切なクリアランスに依存します。隙間が小さすぎると摩擦熱が上昇し、軸受の損傷や溝面の軟化の原因となります。ギャップが大きすぎると材料層が厚くなり、ローラーが滑って出力が低下します。実際的な開始点は、ダイの穴の直径と粒子サイズに基づいてクリアランスを調整することです (通常は 10 分の数ミリメートル以内)。
見過ごされがちなもう 1 つの問題は、ローラーとダイの接触線が均一であるかどうかです。ローラーの軸がダイの穴と平行でない場合、ローラーの一端のみがダイに接触します。これにより、狭い領域に摩耗が集中し、ローラーの寿命が短くなります。だからこそ、CNC 加工能力を備えたメーカーは、価格の安さよりも重要なのです。
100Cr6 ブランクを完成品の斜め溝ローラーに加工するには、いくつかの制御された手順が必要です。荒旋削加工の後に熱処理を施します。焼入れでは、脱炭や過熱を避けるために加熱速度と保持時間を注意深く管理する必要があります。焼き戻し温度は、硬度と靱性の最終的なバランスを設定します。焼き戻しが不十分だと表面が脆くなります。過剰な焼き戻しは硬度と耐摩耗性を低下させます。
熱処理後、ローラーは研削と溝加工を経ます。 HTT KH-4-100 などの CNC マシンを使用すると、溝の深さ、ピッチ、角度を厳しい公差内に保つことができます。次に、表面処理と最終検査が行われます。通常、硬度、真円度、動的バランス、外観品質が含まれます。これらのステップでのドリフトは、生産現場でのローラーのパフォーマンスの低下として現れます。
メンテナンス管理者や購買担当者にとって、ローラー工場を評価するには、いくつかの実践的な質問が必要になります。
これらの詳細により、コンポーネント サプライヤーとソリューション プロバイダーが区別されます。 Liyang Weikeer は 300 人を超える従業員、3,000 万元を超える固定資産、200 か国以上をカバーする輸出経験を有しており、バッチ注文やさまざまな規格に対応できる能力を示しています。
まずは、次の製品ライン全体を確認してください。 100Cr6 バネ鋼ローラー 利用可能なサーフェス オプションを理解するために。
すべてのペレットミルローラーが同じ取り付け構造を共有しているわけではありません。シャフト径、ベアリングハウジングの幅、ロック方法は、ローラーを直接取り付けることができるかどうかを決定する重要な寸法です。一般的なペレットミルブランドの場合、Weikeer には既存のツールと図面がありますが、正確なモデルとバッチはまだ確認する必要があります。標準以外の装置については、工場でサンプルを測定し、加工図を作成できます。古いローラーまたは 2D 図面を提供していただければ、生産を開始できます。
見積りを依頼する際には、ペレットミルのモデル、ダイスの内径、ローラーの外径と幅、ベアリングのサイズ、現在のローラー面の写真を含めると役立ちます。これにより、振動や位置ずれの原因となる寸法誤差を回避するために必要な情報が工場に提供されます。
100Cr6 斜め溝ローラーは、次の状況で最高のパフォーマンスを発揮します。
メンテナンスに関しては、金型を交換するたびにローラーを取り外して清掃してください。溝の表面に金属疲労の兆候がないか確認します。溝が浅くなったり、ヘアライン亀裂が生じた場合は、完全に故障する前にローラーを交換してください。また、定期的にローラーベアリングに注油してください。潤滑が不足すると軸の磨耗やローラの回転ムラが発生します。
元の問題に戻ります。ローラーの寿命が短いのは、運が悪いせいであることはほとんどありません。通常、これは材料、設計、および使用条件の間の不一致です。 100Cr6 斜め溝ローラーは、高い弾性限界と材料を積極的に処理する溝形状を組み合わせているため、バランスの取れた前進を実現します。そのポテンシャルを実現するには、ローラーは熱処理から最終検査まですべての段階を管理する工場で生産される必要があります。 Liyang Weikeer Feed Machinery Manufacturing Co., Ltd. は、まさにそのニーズに応えるために設立されました。
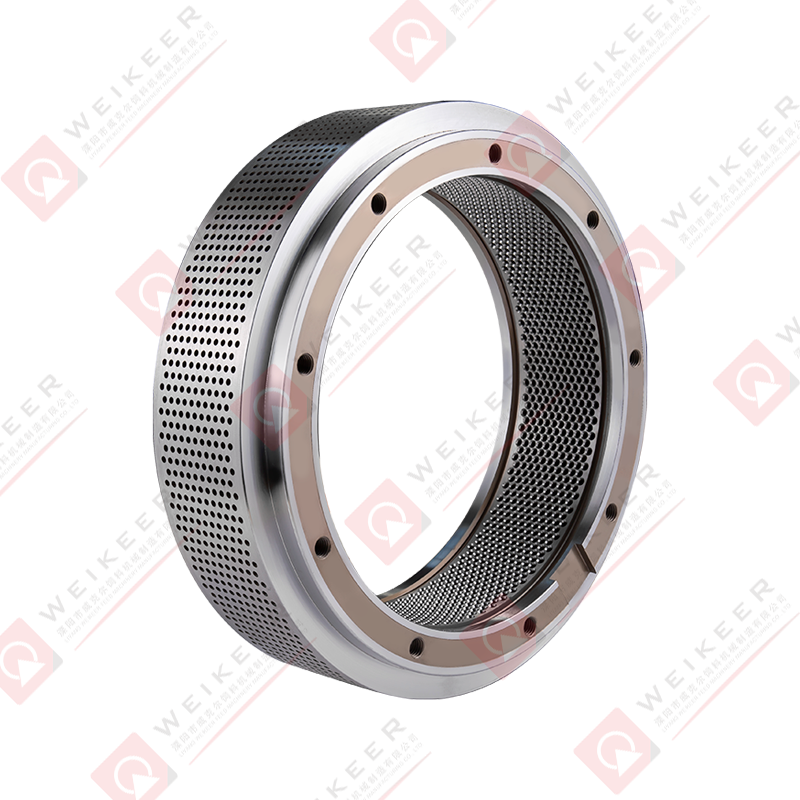
リングダイは主に、家禽、豚、牛、その他の動物を含む家畜用の飼料ペレットの製造に使用されます。リングダイは、飼料の栄養価と動物の消費にとって重要な、一貫したサイズと形状のペレットを生産する必要があります。 家畜および家禽の飼料生産に使用されるアンカーペレットリングダイは、ペレットミルの重要...
See Details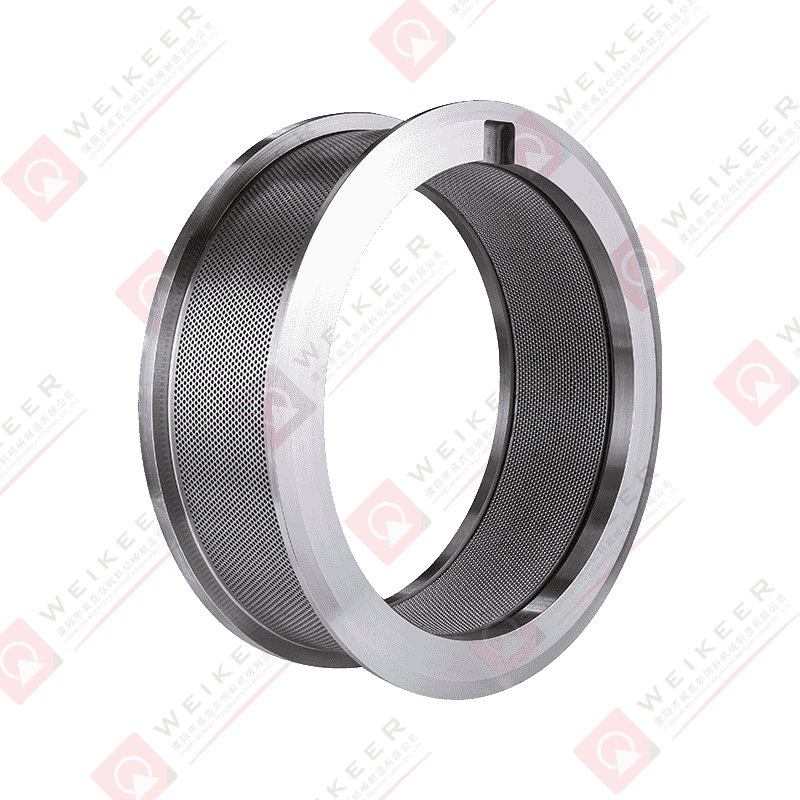
リングダイはペレットミルで使用され、粉砕および混合された肥料成分を均一な顆粒に形成します。ペレット化プロセスにおける複合肥料のペレットリングダイは、高圧下で肥料材料をその穴に押し込みます。ダイの回転とローラーからの圧力を組み合わせて材料をダイの穴に押し込み、ナイフで特定の長さに切断される顆粒を...
See Details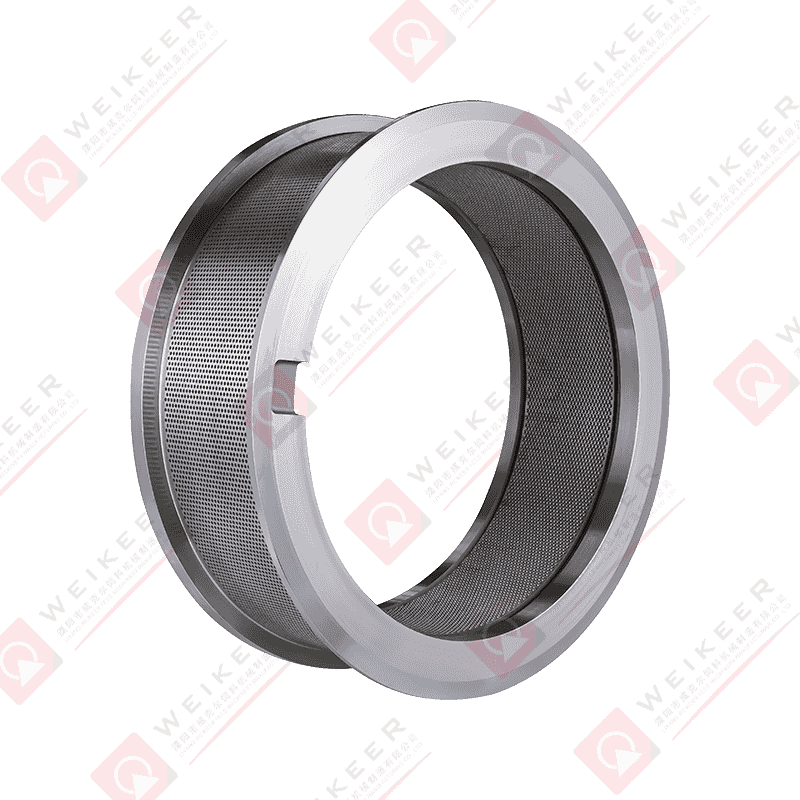
リングダイはペレットミルで使用され、粉砕された猫砂材料を均一な顆粒に形成します。これらの顆粒は乾燥され、消費者向けに包装されます。これらは、粘土、木材、植物由来の物質などのさまざまな材料を、猫砂に必要な小さなペレットに加工するように設計されています。ペットケアのトレンドによって猫砂の世界市場は...
See Details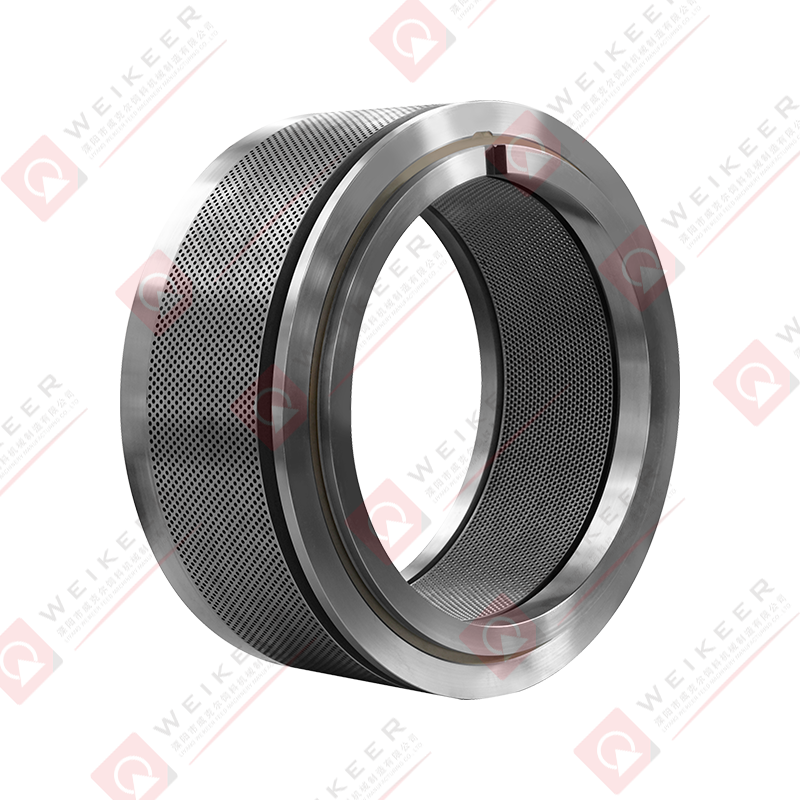
水産飼料生産用のスクリュータイプペレットリングダイは、さまざまな原材料を魚やエビなどの水生動物専用に設計された高品質のペレットに変換するために使用されるペレット化システムの重要なコンポーネントです。高圧縮向けに設計されたこのダイは、緻密で凝集性のあるペレットの形成を容易にします。これは、給餌お...
See Details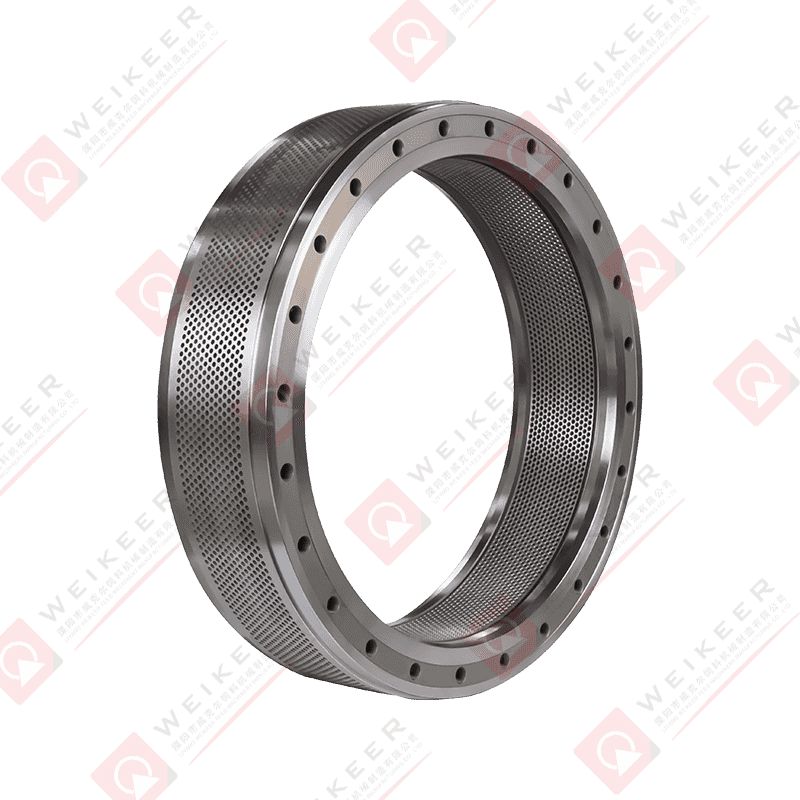
バイオマス ペレット リング ダイはバイオマス ペレットの生産において重要な役割を果たし、その設計と材料は生産されるペレットの品質と効率に大きな影響を与える可能性があります。主にトウヒやマツのおがくずから作られる木質ペレットの世界市場では、安定した耐久性のある製品の需要を満たす高品質のリングダ...
See Details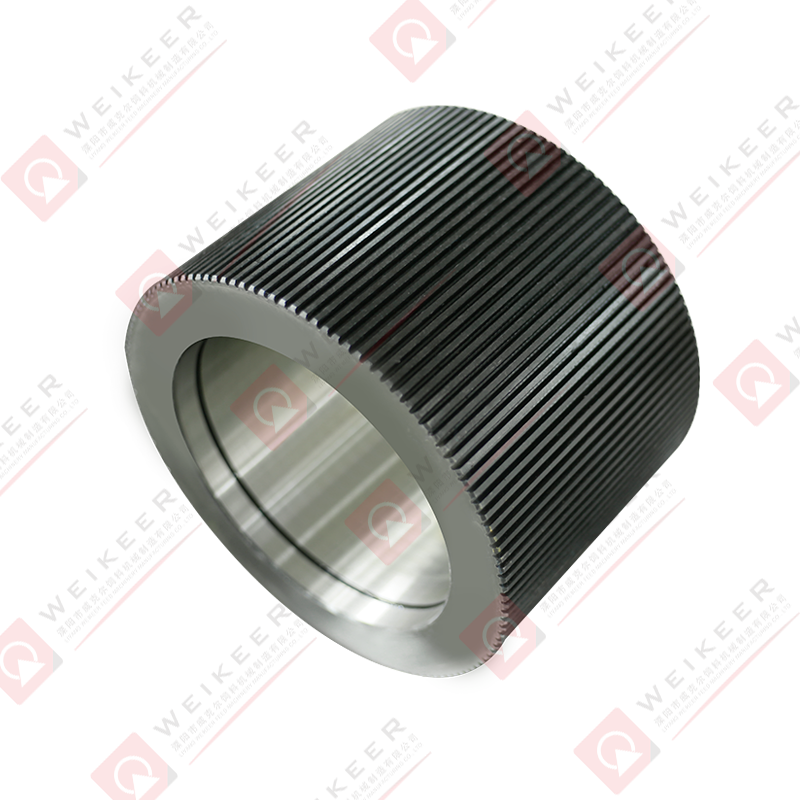
合金鋼ローラー波形オープンエンドは、強度、耐久性、耐摩耗性が重要な特定の用途向けに設計されています。高品質の合金鋼で作られており、通常、強度と靭性を高めるためにクロム、ニッケル、モリブデンなどの元素が含まれています。波形構造により表面積が増加し、グリップとトラクションが向上し、さまざまな用途に...
See Details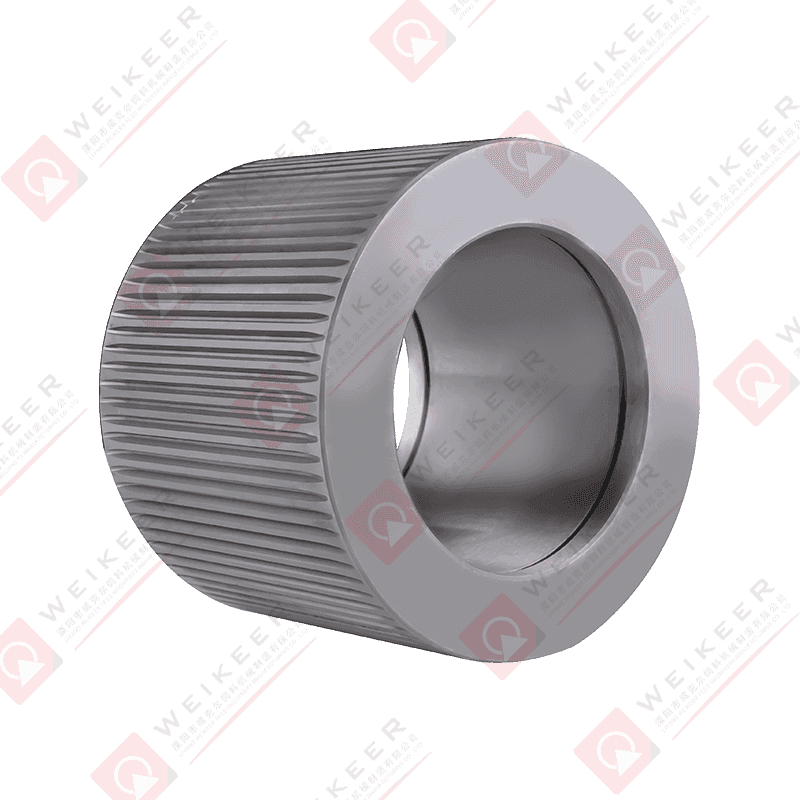
合金鋼ローラー波形クローズエンドは、独特の機能と用途を備えた特殊なコンポーネントです。合金鋼を使用しているため、耐久性が高く、高荷重下でも摩耗や変形に強いローラーです。かなりの重量を扱えるように設計されており、ヘビーデューティ用途に最適です。
See Details
20CrMnTi 合金鋼は引張強度と靭性を備えているため、ローラーは過酷な用途に適しています。運転時の騒音や振動を最小限に抑える設計で、快適な作業環境に貢献します。閉じた波形とディンプルのデザインにより、材料のサポートと封じ込めが強化され、材料の安全な移動と取り扱いが保証されます。農業、木質バ...
See Details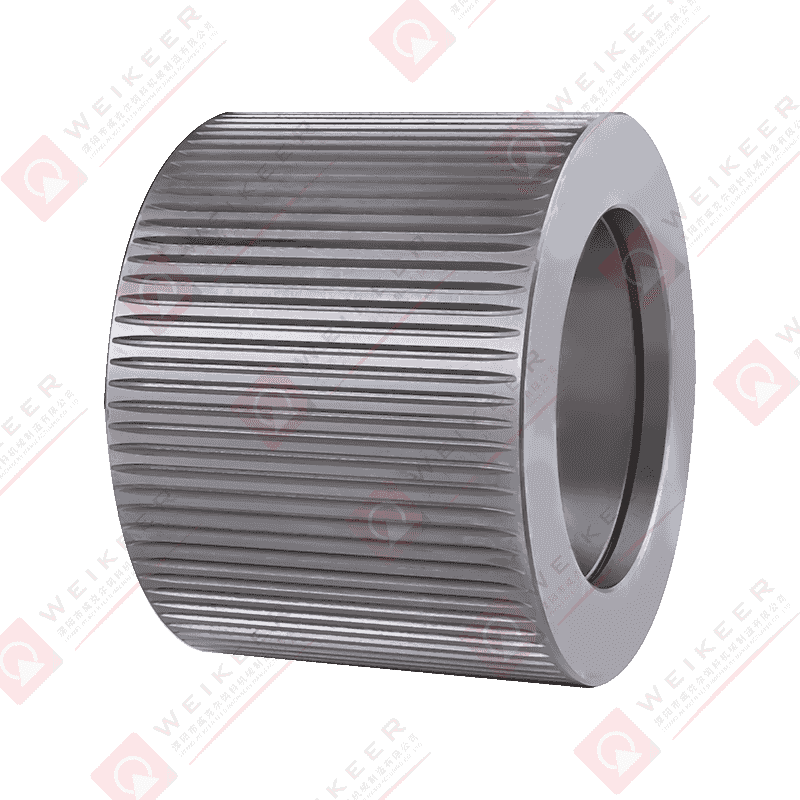
クローズドエンド構造により耐久性が向上し、材料の封じ込めが向上し、流出のリスクが軽減されます。堅牢な設計により摩耗が最小限に抑えられ、頻繁なメンテナンスや交換の必要性が軽減されます。梱包システムに使用され、梱包時の製品の輸送と位置合わせを容易にします。負荷下での信頼性の高い性能が重要なさまざま...
See Details
斜めの溝デザインを備えた 100Cr6 ローラーは、高品質のばね鋼から作られた特殊なコンポーネントです。 100Cr6 ローラーの堅牢な構造により、産業用機械の製造などの要求の厳しい環境において信頼性の高いパフォーマンスを維持しながら、重い負荷にも耐えることができます。この設計により、滑りが最...
See Details
Add: 中国江蘇省麗陽市大佛鎮新北工業団地中大理路12号。

Phone: +86-13901498718

Tel: +86-0519-87306996

Email: alicezy@wkejx.com